核心要点
- 锡线选型按“合金 → 助焊剂 → 芯数 → 线径”的顺序确定,不要只看线径。
- 无铅手工焊常用 Sn-Cu、Sn-Ag-Cu 与 Sn-Cu-Ni-Ce;有铅工艺可用 Sn63Pb37。
- 松香芯、免清洗与水溶性锡线的残留物和清洗要求不同,应按产品可靠性等级选择。
- 细线径适合小焊点与密集元件,粗线径适合大焊点与散热较快的连接。
- 无铅锡线熔点更高,操作时需适当提高烙铁温度并缩短焊接时间。
锡线的选择可以拆成四个问题:用什么合金、配什么助焊剂、选单芯还是三芯、用多粗的线。很多人先看线径,实际上合金与助焊剂决定了焊接窗口和残留物,线径只影响送锡量与操作手感。
一、先选合金
合金决定了熔点、润湿性、强度与法规适用性。手工焊与返修的常见选择如下:
| 合金(wt%) | 熔点(°C) | 特点与适用场景 |
|---|---|---|
| Sn63Pb37 | 183 | 共晶含铅合金,润湿性好、工艺窗口宽;有铅工艺与返修 |
| Sn-Cu0.7 | 227 | 低成本无铅合金;一般手工焊与波峰焊补焊 |
| Sn-Ag3.0Cu0.5(SAC305) | 217–220 | 强度与润湿性均衡;精密电子、连接器与返修 |
| Sn-Ag3.5 | 221 | 共晶附近,抗热疲劳性能较好 |
| Sn-Cu-Ni-Ce | 227 | 星之岛推荐的无铅体系;与波峰焊/热浸焊配套 |
| Sn-58Bi | 138 | 低温无铅合金;热敏感元件,需评估脆性 |
无铅系列的铅含量控制在 1000ppm 以下,镉含量控制在 20ppm 以下。出口产品还需确认目标市场的法规要求。
二、再选助焊剂类型
助焊剂负责清除氧化膜并帮助润湿。按活性等级,常见 R(非活性)、RMA(中等活性)与 RA(高活性);按清洗方式,可分为松香芯、免清洗与水溶性。
| 类型 | 残留物 | 清洗要求 | 适用场景 |
|---|---|---|---|
| 松香芯(R/RMA/RA) | 中等 | 视活性等级而定 | 通用手工焊、返修、维修 |
| 免清洗 | 少 | 一般不需要 | 高可靠性免清洗组装、批量手工焊 |
| 水溶性 | 可水洗 | 温水清洗并充分干燥 | 需要彻底清除残留的工艺 |
活性越高,清除氧化膜的能力越强,但残留物的腐蚀性与清洗要求也越高。不要为了“好焊”盲目选择最高活性,应根据产品可靠性等级与清洗能力匹配。
三、单芯还是三芯?
- 单芯锡线:内部一条助焊剂芯,结构简单,适合常规手工焊与返修。
- 三芯锡线:内部三条助焊剂芯,助焊剂分布更均匀,适合连续焊接、较长焊缝与对助焊剂供给稳定性要求较高的场景。
助焊剂含量还可选择标准型、适量型与少量型。焊点密集、残留物要求严格时,可考虑低含量或免清洗配方;焊接热容量大、氧化严重时,可评估更高活性或更高含量。
四、线径怎么选?
线径影响送锡速度、热输入与操作手感。以下为通用建议:
| 线径(mm) | 典型适用场景 |
|---|---|
| 0.3 | 微型焊点、细间距元件、精密返修 |
| 0.5 | 精密电子、连接器、小型焊盘 |
| 0.6 | 常规 PCB 手工焊 |
| 0.8 | 中等焊点、通孔元件 |
| 1.0 | 较大焊盘、接地焊点、散热较大的连接 |
| 1.2 | 大焊点、线材与端子焊接 |
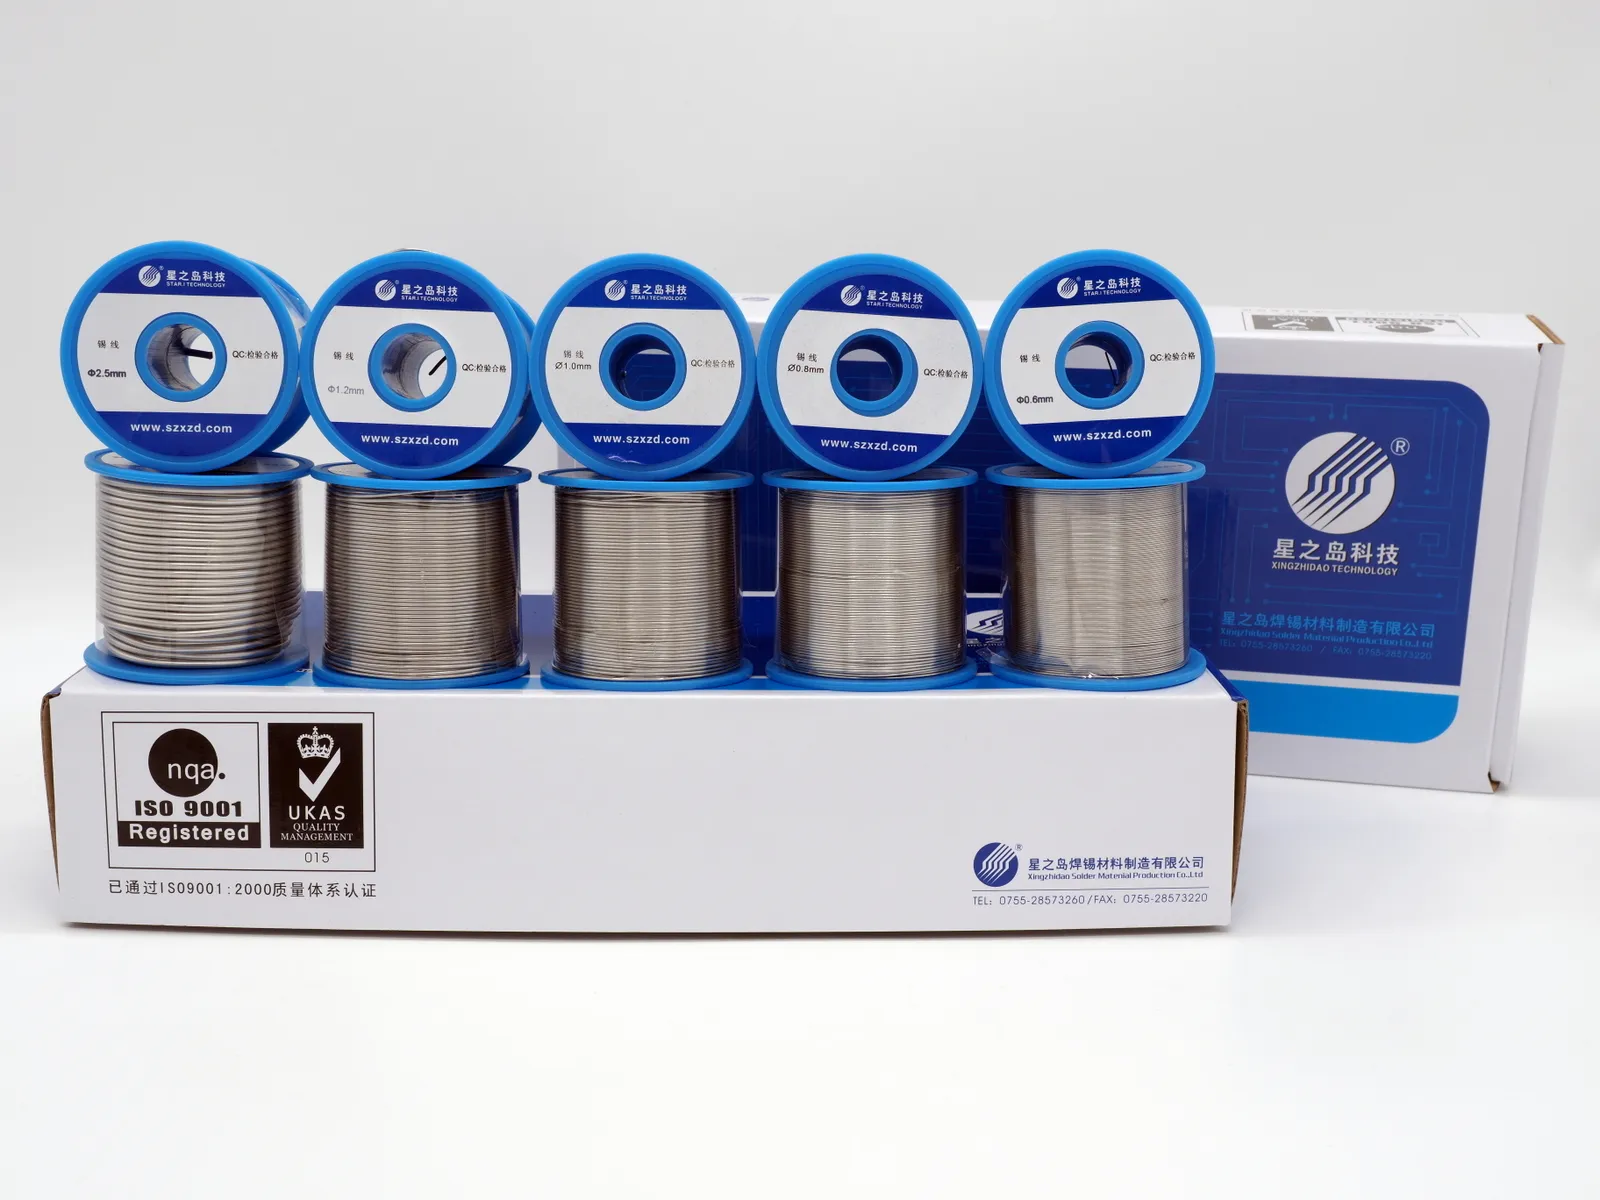
星之岛标准线径覆盖 0.3–1.2mm,其中 0.3–0.5mm 可按需定制。
手工焊操作建议
- 烙铁温度:根据合金熔点、焊盘热容量与烙铁头形状调整。无铅合金熔点更高,通常需要比 Sn-Pb 更高的温度,但应避免过高温度导致助焊剂过早挥发与焊盘损伤。
- 焊接时间:尽量缩短单点加热时间,避免反复补焊。焊点热容量大时,可先用烙铁头同时加热焊盘与引脚,再送锡。
- 送锡位置:锡线应送到焊盘与引脚的结合处,而不是直接送到烙铁头上,以免助焊剂在接触焊点前就被烧掉。
- 清洁与维护:定期清洁烙铁头,使用合适的烙铁头形状;焊接后按助焊剂类型决定是否清洗。
- 通风与防护:手工焊会产生助焊剂烟雾,应保持通风,必要时使用排烟设备。
储存与安全
- 锡线应存放在阴凉干燥处,避免受潮与阳光直射。
- 不同合金、不同助焊剂类型的锡线应分区存放并标识清楚,避免混用。
- 焊接时避免吸入助焊剂烟雾;接触后洗手。
- 水溶性锡线焊接后如使用温水清洗,应充分干燥,避免水分残留。
结论
锡线选型建议按以下顺序:
- 合金:先满足熔点、可靠性与法规要求。
- 助焊剂:按残留物与清洗能力选择 R/RMA/RA、免清洗或水溶性。
- 芯数:连续焊接与长焊缝可考虑三芯,常规手工焊单芯即可。
- 线径:按焊点大小与散热条件选择 0.3–1.2mm。
如果你能提供焊点类型、元件密度、PCB 表面处理与清洗条件,星之岛的技术团队可以协助推荐具体合金、助焊剂与线径组合。
常见问题
手工焊应该选多粗的锡线?
细小焊点、细间距元件与精密返修可选 0.3–0.5mm;常规 PCB 手工焊可选 0.6–0.8mm;较大焊盘、接地焊点与端子连接可选 1.0–1.2mm。最终应结合焊点大小、烙铁头形状与送锡习惯。
免清洗锡线真的不用洗吗?
免清洗锡线的残留物较少、绝缘电阻较高,一般不需要清洗。但高可靠性、医疗、汽车或特殊环境产品仍建议评估残留物、绝缘电阻与后续涂覆要求。
水溶性锡线有什么优缺点?
水溶性锡线焊接速度快、焊点光亮,残留物可用温水清洗,适合需要彻底清除残留的工艺;缺点是清洗与干燥步骤增加了工序,清洗不彻底可能带来腐蚀风险。
三芯锡线比单芯更好吗?
不一定。三芯锡线的助焊剂分布更均匀,适合连续焊接与较长焊缝;单芯结构简单,适合常规手工焊。选择应看焊点数量、焊接节奏与助焊剂含量需求。
无铅锡线可以直接替代有铅锡线吗?
需要重新验证工艺。无铅锡线熔点更高、润湿性通常低于 Sn-Pb,烙铁温度、助焊剂与焊接时间都要调整;同时要确认焊盘、元件与产品法规要求。
参考与来源
- 星之岛科技《锡线》产品资料(合金、助焊剂、芯数与线径)
- 星之岛科技《焊锡产品》合金与供货形态表
- JIS Z 3283《树脂芯软钎料》
- 欧盟 RoHS 指令(2011/65/EU)及修订指令